Kabelsko og pressing:
den svakeste koblingen avgjør anlegget
En batterikabel er aldri bedre enn kabelskoen i enden. Her forklarer vi hvorfor en kabelsko skal presses og ikke loddes, og hvordan en god pressing ser ut innvendig. Du får også vite hvilket verktøy som faktisk gjør jobben, og hvordan koblingen kontrolleres og skrus fast. Guiden gjelder likestrømsanlegg på 12, 24 og 48 V i fritidsbåt.
Sist faglig kontrollert: 15. november 2026 · Fagansvarlig: Stian Aarhus, ETO (STCW III/6)
- En kabelsko skal presses, ikke loddes. Riktig pressing former ledertrådene og hylsen til én tett kobbermasse uten hulrom. Lodding gjør lederen stiv, og den brekker der stivheten slutter.
- Bruk fortinnede rørkabelsko i kobber, i samme tverrsnitt som kabelen og med hull som passer bolten. «50-8» betyr 50 mm² og M8.
- Verktøyet avgjør. Store tverrsnitt krever hydraulisk sekskantpress med riktig pressbakke. Små tverrsnitt presses med skralletang som ikke slipper før pressingen er fullført. En vanlig tang er ikke et presseverktøy.
- Overgangen tettes med krympestrømpe med lim, varmet med varmepistol til limet er synlig i begge ender.
- På bolten skal kabelskoen ligge rett mot kontaktflaten. Skiver hører hjemme over kabelskoen. Trekk til med produsentens moment. Elektrofett legges utenpå etterpå, aldri i kontaktflaten.
- Små tverrsnitt på omtrent 1,5–6 mm² kan du fint presse selv med en god skralletang. Du trenger ikke hydraulisk presse for å koble en lensepumpe.
- Gjelder for
- Fritidsbåter med skroglengde inntil 24 m, likestrømsanlegg med nominell spenning 50 V eller lavere (12, 24 og 48 V). Ikke næringsfartøy, ikke 230 V landstrøm, ikke elektrisk fremdrift. Valg av tverrsnitt dekkes i batterikabelguiden.
- Bindende regelverk
- Forskrift om produksjon og omsetning av fritidsfartøy (FOR-2016-01-15-35) gjelder produsenten når båten CE-merkes. Sikkerhetskravene i forskrift om maritime elektriske anlegg gjelder også fritidsfartøy, se DSBs veiledning. Ingen av dem beskriver pressing av kabelsko i detalj.
- Relevante standarder
- ISO 13297:2020 + Amd 1:2022 (gjeldende, under revisjon) · ISO 23625:2025 (litiumbatterier over 500 Wh) · IEC 60228 (lederklasser) · DIN 46235 (presskabelsko, produktstandard).
- Bransje- og produsentkrav
- Kabelskoprodusenten angir pressbakke og antall press. Utstyrsprodusenten angir tiltrekkingsmoment og rekkefølge på bolten. Produsentens tall gjelder foran tommelregler.
- Anbefaling, ikke lovkrav
- Fortinnet kobber i både kabel og kabelsko, sekskantpress på store tverrsnitt, krympestrømpe med lim, elektrofett bare utenpå. Merket Vår anbefaling i teksten.
- Sist faglig kontrollert
- 15. november 2026 (UTKAST, ikke publisert)
- Kontrollert mot
- Cembres produktdata for B1350L-C · Victron Energy: Wiring Unlimited · standardstatus etter vårt regelverksregister (iso.org, sist kontrollert 6. november 2026)
- Revisjonstrigger
- Publisering av ISO 13297-1 (under utarbeidelse) · ny utgave av ISO 23625 · endret produsentanvisning fra Cembre eller Victron · endring i fritidsfartøyforskriften
Gjelder dette meg?
Guiden er skrevet for deg som har, bygger om eller kontrollerer et 12-, 24- eller 48-volts anlegg i fritidsbåt.
- Ja: batterikabler, kabler til inverter, lader, baugpropell, ankervinsj, startmotor og samleskinner. Også mindre kurser til lys, pumper og instrumenter.
- Ja: du har kjøpt bruktbåt og vil vurdere koblingene som allerede sitter der.
- Nei: 230 V landstrøm. Den dekkes i landstrømguiden, og arbeid på 230 V skal utføres av registrert elektroinstallatørvirksomhet.
- Nei: valg av tverrsnitt og sikring. Det står i batterikabelguiden og regnes ut i kabelkalkulatoren.
Lovkravbindende forskriftStandardISO, IEC, DINProdusentkravdatablad og manualBransjepraksisvanlig fagpraksisVår anbefalingSikkerhet Om Bord
LovkravFor fritidsfartøy gjelder sikkerhetskravene i forskrift om maritime elektriske anlegg, men §§ 6–8 om samsvarserklæring, oppbevaring av dokumentasjon og melding gjelder ikke. Det betyr ikke at installasjonen er uregulert: den som prosjekterer eller utfører arbeidet er fortsatt ansvarlig for at anlegget oppfyller forskriftens sikkerhetskrav. Se DSBs veiledning til forskriften.
Hvorfor koblingen avgjør
En god battericelle og riktig tverrsnitt er nødvendig. Det gjør ikke resten av anlegget riktig. Strømmen går gjennom hver eneste kobling på veien, og den dårligste av dem bestemmer hvor godt alt det andre virker.
Fysikken er enkel. Varmen i en kobling er strømmen i annen multiplisert med motstanden: P = I² × R. Motstanden i en god presset kabelsko er svært liten, på nivå med noen centimeter av selve kabelen. En dårlig kobling kan ha ti til hundre ganger så mye. Ved 200 A gir én tusendels ohm 40 W varme, samlet i et punkt på størrelse med en tommelfingernegl.
Varmen forsterker seg selv. Varmt kobber oksiderer raskere, oksid leder dårlig, motstanden øker og varmen øker igjen. Isolasjonen misfarges først, så mykner den. Feilen vises sjelden på en sikring, for strømmen er normal. Sikringen beskytter kabelen mot overstrøm, ikke mot en varm kobling.
I en båt kommer tre ting i tillegg. Vibrasjon belaster overgangen mellom kabel og kabelsko. Saltfukt trenger inn i ethvert hulrom. Og lav spenning gjør at selv små spenningsfall merkes.
| Strøm | God kobling (0,03 mΩ) | Middels (0,3 mΩ) | Dårlig (1 mΩ) |
|---|---|---|---|
| 50 A | 0,08 W | 0,75 W | 2,5 W |
| 100 A | 0,3 W | 3 W | 10 W |
| 200 A | 1,2 W | 12 W | 40 W |
| 300 A | 2,7 W | 27 W | 90 W |
Tabellen er ren regning med P = I² × R. Motstandsverdiene er valgt for å vise størrelsesorden og er ikke målinger. Til sammenligning har 10 cm kobberkabel på 50 mm² omtrent 0,035 mΩ.
Hvorfor pressing slår lodding
En riktig pressing er ikke en klemme som holder trådene fast. Det er en kaldforming der trådene og hylsen blir ett stykke metall.
Hva som skjer i en god pressing
BransjepraksisPressbakken trykker hylsen sammen fra alle sider med flere tonn. Kobberet i trådene og i hylsen flyter plastisk. De runde trådene formes til sekskanter som ligger tett i tett, og hulrommene mellom dem lukkes. Oksidhinnen på overflatene brytes opp, og rent metall presses mot rent metall. Resultatet kalles ofte en gasstett forbindelse eller kaldsveis: det finnes ingen kanal der luft og saltfukt kan komme inn til kontaktflatene.
Hva som skjer når du lodder
BransjepraksisFlytende loddetinn trekkes inn mellom trådene og et stykke oppover i kabelen, under isolasjonen. Der stivner det. En fintrådet, myk leder blir en massiv stang, og overgangen mellom stiv og myk leder blir et bruddanvisningspunkt. All bevegelse fra vibrasjon samles der, og trådene ryker én etter én. Bruddet ligger skjult under isolasjonen.
Lodding har to svakheter til. Loddetinn smelter ved omtrent 180–230 °C, avhengig av legering. En kobling som går varm under en feil, kan miste det eneste som holder kabelen fast. Og flussmiddel som blir igjen inne i kabelen, kan virke korroderende over tid.
ProdusentkravKabelskoprodusenten angir verktøy og pressbakke for kabelskoen, og det er den kombinasjonen som gir en dokumentert pressing. Vår anbefalingLodding brukes ikke som eneste feste for en kabelsko i båt. ISO 13297:2020 har egne krav til ledertilkoblinger. Den nøyaktige ordlyden må verifiseres mot lisensiert fulltekst av ISO 13297:2020.
Vår anbefalingDette er ikke et generelt norsk lovkrav, men vi anbefaler at kabelsko på batterikabler alltid presses og aldri loddes. Å lodde oppå en god pressing gir ingen gevinst og kan ødelegge den.
Riktig kabelsko: materiale, form og størrelse
Tre ting må stemme: materialet, hylsens størrelse mot kabelen, og hullet mot bolten.
Fortinnet kobber
Vår anbefalingBruk kabelsko i elektrolyttkobber med fortinnet overflate, og fortinnet kabel. Tinnlaget beskytter kobberet mot oksidasjon i fuktig, salt luft. Blankt kobber får etter hvert grønn irr i overgangen der fukten når inn. Dette er vår anbefaling for båt, ikke et lovkrav.
Rørkabelsko, ikke klemsko
BransjepraksisEn rørkabelsko er laget av et sømløst kobberrør som er flatpresset og hullet i den ene enden. Hylsen har ingen søm som kan åpne seg under pressing. Kabelsko med lukket hylse, uten kontrollhull, holder fukt ute fra lederenden. Kabelsko som festes med skruer mot lederen, og løse tråder under en mutter, hører ikke hjemme på en batterikabel.
Størrelse: tverrsnitt og bolt
ProdusentkravKabelskoen skal ha samme nominelle tverrsnitt som kabelen. En for stor hylse lar seg ikke presse tett, uansett verktøy. En for liten hylse frister til å klippe bort tråder, og da har du redusert tverrsnittet i det punktet som tåler det dårligst. Betegnelsen leses slik:
| Betegnelse | Tverrsnitt | Bolthull | Typisk bruk |
|---|---|---|---|
| 16-6 | 16 mm² | M6 | DC-DC-lader, mindre laderkurser |
| 35-8 | 35 mm² | M8 | Batteripol, sikringsholder, hovedbryter |
| 50-8 | 50 mm² | M8 | Batteribank, inverter/lader |
| 70-10 | 70 mm² | M10 | Samleskinne og fordeling med M10-bolter |
Eksemplene viser hvordan betegnelsen leses. Hvilket tverrsnitt og hvilken bolt som gjelder hos deg, står i utstyrets manual og i batterikabelguiden.
Hullet skal passe bolten. Et M10-hull på en M8-bolt gir mindre kontaktflate og en kabelsko som kan vri seg. Er bolten for stor for kabelskoen, skal du bytte kabelsko, ikke bore opp hullet.
StandardPresskabelsko etter den tyske produktstandarden DIN 46235 er merket med tverrsnitt og et kodetall. Kodetallet viser hvilken pressbakke som hører til. Samme tall skal stå i bakken, og det preges inn i hylsen ved pressing. Slik kan en pressing kontrolleres i ettertid.
En tang er ikke et presseverktøy
Kabelskoen og verktøyet er et system. Uten riktig bakke og nok kraft blir resultatet tilfeldig.
ProdusentkravFor at kobberet skal flyte og hulrommene lukkes, må hylsen presses sammen til et bestemt mål. For lite kraft gir en kabelsko som sitter, men som ikke er tett innvendig. Feil bakke gir enten for lite sammenpressing eller en hylse som sprekker. Det er derfor produsenten knytter kabelsko, bakke og antall press sammen.
| Verktøy | Egnet for | Svakhet |
|---|---|---|
| Hydraulisk sekskantpress med bakker som hører til kabelskoen | Store tverrsnitt, fra rundt 10–16 mm² og oppover | Kostbart. Krever riktig bakke for hver størrelse |
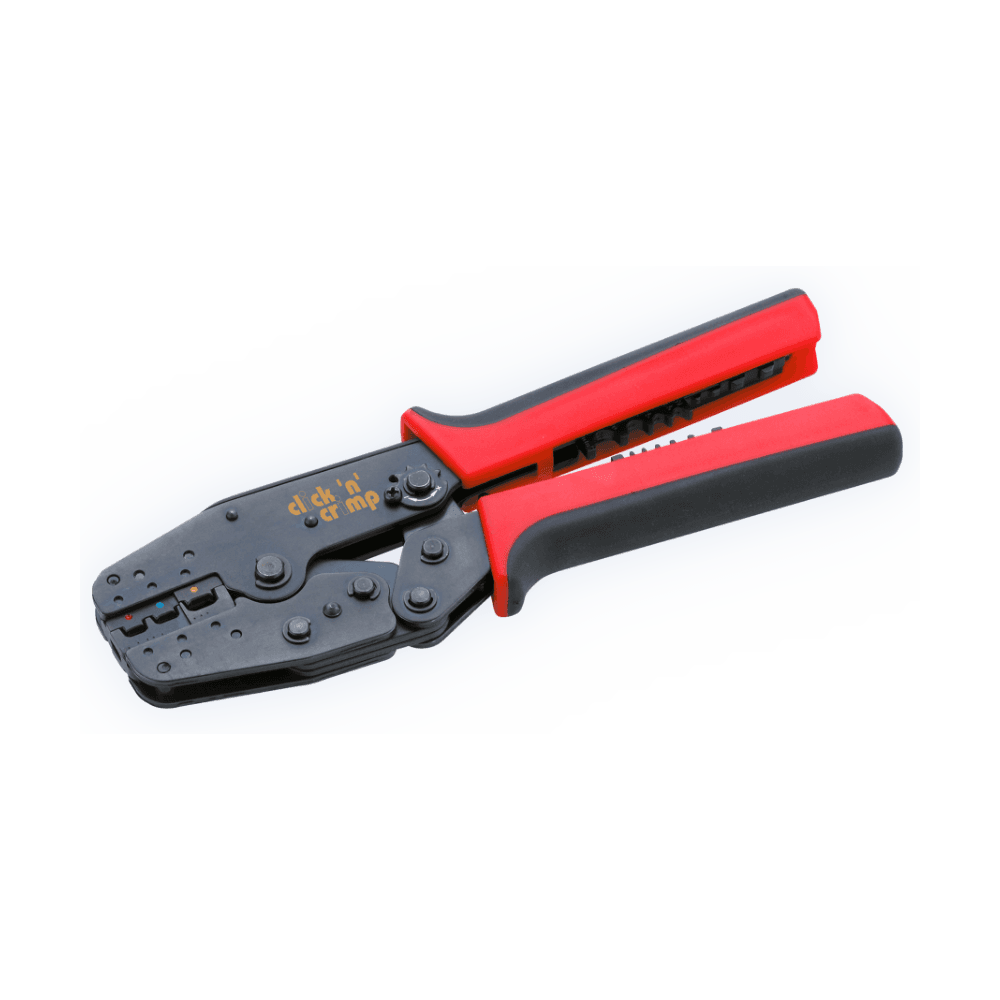
| Skralletang med tvangsstyring og utskiftbare bakker | Små tverrsnitt: isolerte og uisolerte kabelsko og endehylser | Rekker ikke til batterikabler |
| Rimelig hydraulisk presse med umerkede bakker | Usikkert | Bakkene stemmer ofte ikke med kabelskoen. Kraften er ukjent |
| Slagverktøy (hammer og dor) | Nødløsning | Punktklem. Hulrom i hylsen, kan skade trådene |
| Kombitang, vannpumpetang, skrustikke | Ingenting | Flatklemmer hylsen. Ingen kontroll på kraft eller form |
Hvorfor sekskant
BransjepraksisEn sekskantbakke trykker hylsen sammen fra seks sider samtidig. Trykket fordeles jevnt, og hele tverrsnittet komprimeres. Et verktøy som lager én bulk, flytter bare kobberet til siden. Trådene rett under bulken klemmes hardt, mens resten ligger løst.
Hvorfor skralle på små tverrsnitt
BransjepraksisEn skralletang med tvangsstyring åpner seg ikke før pressingen er fullført. Da blir hver pressing lik, uavhengig av håndkraft. Victron beskriver det samme i Wiring Unlimited: isolerte kabelsko presses med profesjonell skralletang der fargemerkene på bakken svarer til kabelskoens farge. Rød er 0,5–1,5 mm², blå er 1,5–2,5 mm² og gul er 2,5–6 mm².
Hvorfor billige tenger gir ujevn kvalitet
Billige tenger har ofte bakker med stor toleranse, ingen tvangsstyring og bakkemål som ikke svarer til metriske tverrsnitt. Det samme gjelder rimelige hydrauliske presser der bakkene er merket i AWG eller ikke stemmer med kabelskoen. Én pressing kan bli bra. Den neste blir det ikke, og du ser det ikke utenpå.
Kabelsko på kablene vi leverer ferdig, presses med Cembre B1350L-C. Det er en batteridrevet hydraulisk presse med 130 kN pressekraft (ca. 13 tonn) og pressbakkesystem for kabelsko fra 10 til 400 mm². En elektronisk trykksensor overvåker at full pressekraft er nådd.
Krympestrømpe med lim
Pressingen gjør koblingen tett innvendig. Krympestrømpen gjør den tett utvendig, og den avlaster overgangen mot vibrasjon.
Vår anbefalingBruk krympestrømpe med innvendig smeltelim over overgangen mellom kabelsko og isolasjon. Limet smelter når strømpen krymper, fyller ujevnhetene og binder strømpen til både hylse og kabel. En strømpe uten lim krymper stramt, men lar fukt krype inn langs kabelen. Dette er vår anbefaling for båt, ikke et lovkrav.
- Varmepistol, ikke flamme. En lighter eller gassbrenner varmer ujevnt, soter og kan svi både strømpe og isolasjon. Varmluft gir jevn krymping rundt hele kabelen.
- Lim synlig i begge ender. En liten limvulst ved hylsen og ved isolasjonen viser at limet har smeltet og fylt overgangen. Mangler vulsten, er strømpen ikke tett.
- Riktig dimensjon. Strømpen må gå over hylsen før krymping og krympe stramt rundt kabelen etterpå. Krympeforhold 3:1 dekker spranget mellom hylse og isolasjon.
- Strømpen tres på først. Den skal inn på kabelen før kabelskoen presses. Etterpå går den ofte ikke over flaten.
- Fargen forteller polariteten. Rød strømpe på pluss og sort på minus gjør feilkobling mindre sannsynlig.
| Kabeltverrsnitt | Strømpe 3:1 (før/etter krymp) |
|---|---|
| 1–2,5 mm² | 6/2 mm |
| 4–6 mm² | 9/3 mm |
| 10–16 mm² | 12/4 mm |
| 25–35 mm² | 18/6 mm |
| 50–95 mm² | 24/8 mm |
Vår anbefalingTabellen er vårt veiledende valg for fintrådet batterikabel med rørkabelsko og HellermannTyton HIS-A. Produsenten oppgir minste krympetemperatur til 100 °C og mykningspunkt for limet til 85 °C. Mål alltid ytterdiameteren på kabelen og hylsen du faktisk har.
Slik kontrolleres en kabelavslutning
En pressing kan ikke vurderes fullt ut utenfra. Men tre kontroller til sammen forteller mye: det du ser, det kabelen tåler av strekk, og det du måler under last.
1. Visuell kontroll
- Pressingen sitter midt på hylsen, med jevn sekskantform og uten sprekker eller skarpe grader.
- Kodetallet fra pressbakken er preget inn i hylsen og stemmer med kabelskoens merking.
- Ingen løse tråder stikker ut bak hylsen, og isolasjonen går helt inn til hylsekanten.
- Krympestrømpen ligger stramt, med lim synlig i begge ender.
- Ingen misfarging, ingen grønn irr og ingen stiv, loddet sone bak kabelskoen.
2. Strekktest
BransjepraksisPrinsippet er at en presset forbindelse skal tåle en bestemt strekkraft uten at lederen glir.
En strekktest sier at lederen sitter mekanisk. Den sier ikke at pressingen er tett innvendig. For små kabelsko er et kontrollert rykk med hånden en nyttig kontroll, og Victron anbefaler det samme. For batterikabler er det verktøyet, bakken og kodetallet som dokumenterer pressingen.
3. Spenningsfall over koblingen
BransjepraksisDen mest presise kontrollen er å måle spenningsfallet over selve koblingen mens kretsen fører en kjent strøm. Multimeteret settes i millivoltområdet. Én målepinne settes på lederen eller hylsen, den andre på polen eller skinnen kabelskoen er skrudd mot. Ohms lov gir motstanden: R = U / I. Måler du flere like koblinger i samme krets, skal de vise omtrent det samme. En kobling som skiller seg ut, er den du skal se nærmere på.
Victron beskriver en beslektet metode i Wiring Unlimited: kjør anlegget med full last og se over koblingene med varmekamera. Løse koblinger og dårlig pressede kabelsko viser seg som varme punkter. Hele målemetoden står i guiden Måle spenningsfall i båt.
Ren regning: R = U / I og P = U × I. Kabelsammenligningen bruker 0,0175 Ω·mm²/m for kobber ved 20 °C. Grensene for vurderingen (1 W og 5 W) er vårt skjønn, satt for å illustrere størrelsesorden. De er ikke hentet fra en standard eller en produsent. Kalkulatoren erstatter ikke en faglig vurdering av anlegget.
Oppkobling: stabling, skiver og moment
En perfekt presset kabelsko kan fortsatt bli en dårlig kobling hvis den skrus feil på bolten. Strømmen skal gå gjennom den flate kontaktflaten, ikke gjennom gjengene eller en skive.
ProdusentkravVictron beskriver rekkefølgen i Wiring Unlimited: kabelskoen ligger flatt mot monteringsflaten, og over den kommer skive, fjærskive og mutter. En skive eller en sikring mellom kabelsko og flate reduserer strømføringsevnen i koblingen. Rustfrie skiver og bolter leder langt dårligere enn kobber. De skal holde koblingen sammen, ikke føre strømmen.
Flere kabelsko på samme bolt
Strømmen til en kabelsko som ligger øverst, må gå gjennom kabelskoene under. Derfor legges den som fører mest strøm nærmest flaten, og antallet holdes lavt. Hva ISO 13297:2020 sier om antall ledere per tilkoblingsbolt, må verifiseres mot lisensiert fulltekst av ISO 13297:2020.
Vår anbefalingDette er ikke et generelt norsk lovkrav, men vi anbefaler å unngå stabling der det er mulig. Trenger du flere avganger, er en samleskinne riktig komponent. En batteripol er ikke en fordelingsskinne.
Tiltrekkingsmoment
ProdusentkravMomentet står i manualen for batteriet, sikringsholderen, bryteren eller skinnen. Produsentens tall er fasit. For løst gir liten kontaktflate og varmgang. For hardt kan strekke bolten, sprekke en batteripol eller deformere kabelskoen. Boltene er ofte fortinnet messing og tåler mindre enn stål. Bruk momentnøkkel, og bruk isolert verktøy nær batteriet.
Avlast kabelen mekanisk. Vekten av en tykk kabel skal ikke henge i kabelskoen. Fest kabelen nær tilkoblingen og la den ha litt slakk, slik at vibrasjon ikke overføres til bolten. Bransjepraksis Første feste sitter gjerne innen ca. 30 cm fra tilkoblingen, og deretter jevnlig langs strekket. Standardens eksakte krav må kontrolleres mot fulltekst av ISO 13297:2020.
Elektrofett: utenpå, aldri i kontaktflaten
Vår anbefalingHer bommer mange. Elektrofett av silikontypen er dielektrisk. Det isolerer. Smøres det i kontaktflaten før sammenskruing, legger du et isolerende lag akkurat der strømmen skal gå. Rekkefølgen er:
- Rengjør kontaktflatene mekanisk og avfett dem.
- Skru sammen, tørt og rent, med riktig moment.
- Legg et tynt lag elektrofett utenpå den ferdige koblingen som en beskyttende hinne mot luft og saltfukt.
Det finnes egne kontaktpastaer som er beregnet for selve kontaktflaten. Det er en annen produkttype enn elektrofett, og rådet over gjelder elektrofett. Det som virker i båt, virker også i bobil og på hytta.
En polhette eller polbeskytter over den ferdige koblingen hindrer at verktøy eller løse gjenstander kortslutter pluss mot minus. Rengjøring og beskyttelse av batteripolene står i Vedlikehold av blybatterier.
CCA-kabel: aluminium med kobberhud
CCA står for «copper clad aluminium». Lederen er aluminium med et tynt kobberlag utenpå. Den ser ut som kobberkabel, selges ofte billig på nett, og er vanlig i bilstereo-sett.
BransjepraksisTre egenskaper gjør CCA uegnet i båt:
- Dårligere ledningsevne. Aluminium leder omtrent 60 % så godt som kobber. Et CCA-tverrsnitt på papiret er derfor et langt mindre kobbertverrsnitt i praksis.
- Korrosjon i avslutningen. Kobberhuden beskytter bare så lenge den er hel. I kappestedet og i en pressing ligger aluminium og kobber blottlagt mot hverandre. Med saltfukt til stede korroderer aluminiumet, og motstanden øker.
- Kabelskoen er laget for kobber. Kobberkabelsko og bakkene deres er dimensjonert for kobberleder. Aluminium oppfører seg annerledes under trykk og gir etter over tid, slik at pressingen kan løsne.
Slik kjenner du den igjen: kabelen er påfallende lett, prisen er påfallende lav, og en tråd som skrapes med kniv, er sølvgrå under kobberhuden. Merkingen «CCA» står ikke alltid på kappen.
Vår anbefalingDette er ikke et generelt norsk lovkrav, men vi anbefaler fintrådet, fortinnet kobberkabel i lederklasse 5 i båt. Finner du CCA i et anlegg, bør hele kabelen byttes. En ny kabelsko løser ikke problemet.
Vanlige feil, og hva de fører til
| Feil | Hva som skjer | Riktig |
|---|---|---|
| Loddet kabelsko | Stiv sone, trådbrudd under isolasjonen | Presset kabelsko |
| Klemt med tang eller hammerverktøy | Hulrom, fukt inn, økende motstand | Sekskantpress med riktig bakke |
| For stor kabelsko på tynn kabel | Hylsen blir aldri tett | Samme tverrsnitt på kabel og kabelsko |
| Tråder klippet bort for å få kabelen inn | Redusert tverrsnitt i koblingen | Riktig kabelsko |
| Blankt kobber i fuktig miljø | Grønn irr i overgangen | Fortinnet kabel og kabelsko |
| Krympestrømpe uten lim, eller ingen strømpe | Fukt kryper inn langs lederen | Limkrymp, lim synlig i begge ender |
| Skive mellom kabelsko og kontaktflate | Strømmen går gjennom skiven, varmgang | Kabelsko rett mot flaten |
| For stort hull i kabelskoen | Liten kontaktflate, kabelskoen vrir seg | Hull som passer bolten |
| Elektrofett i kontaktflaten | Isolerende lag der strømmen skal gå | Fett utenpå, etter oppkobling |
| Mange kabelsko stablet på batteripolen | Dårlig kontakt, bolten rekker ikke til | Samleskinne |
| Kabelen henger i kabelskoen | Vibrasjon løsner mutteren | Kabelfeste nær tilkoblingen |
| CCA-kabel | Høyere spenningsfall, korrosjon i pressingen | Fortinnet kobber, klasse 5 |
Lukter det varm plast, er en kabelsko misfarget, eller er isolasjonen blitt hard og sprø nær en kobling, skal kretsen kobles fra og koblingen undersøkes. Batterikabler mellom batteri og hovedsikring er usikret. En feil der kan ikke brytes av noen sikring. Er du i tvil, bruk en fagperson.
Presse selv, eller få kabelen ferdig?
Du trenger ikke hydraulisk presse for å eie båt. Grensen går ved tverrsnittet, fordi det er der verktøyet slutter å strekke til. Grensene under er vår veiledende anbefaling. Det er tangen og kabelskoen du har, som avgjør.
Vår anbefalingGjør det enkle selv, og la de store tverrsnittene presses med verktøy som er laget for det. Det er på batterikablene strømmen er høyest, og det er der en dårlig pressing koster mest.
Ferdig pressede batterikabler
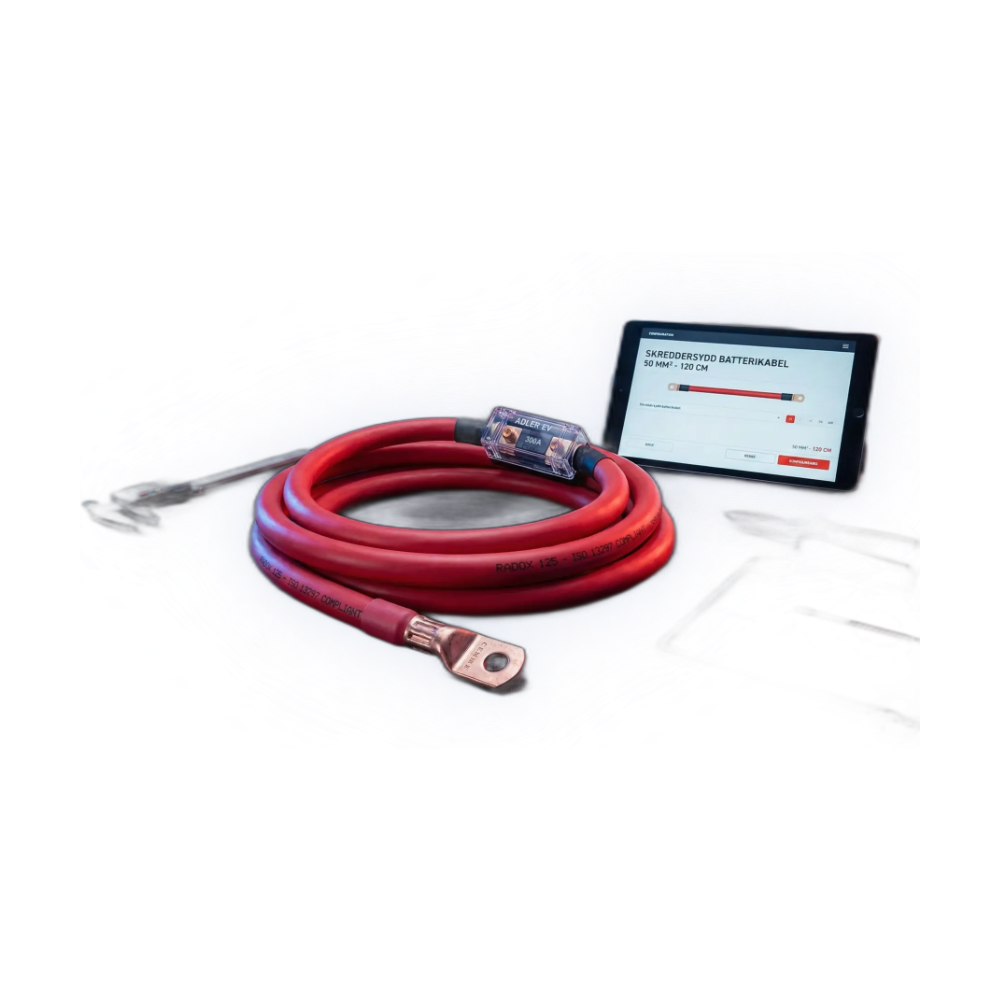
Vi leverer batterikabler kappet på mål i fortinnet kobber, med Cembre-kabelsko presset med B1350L-C og krympestrømpe med lim over overgangen. Du oppgir lengde, tverrsnitt og bolthull i hver ende. Tverrsnittet velger du selv, for eksempel med kabelkalkulatoren, og utstyrsprodusentens tall er fasit. Sikringen velges etter kabelen. Den rekkefølgen er forklart i batterikabelguiden.
Mål lengden langs den veien kabelen faktisk skal gå, med slakk for avlastning, og oppgi bolthull for hver ende. En batteripol og en sikringsholder har ofte forskjellig bolt.
Produktene som hører til
Dette er varene i sortimentet vårt som guiden handler om. Prisene hentes fra nettbutikken og følger varen.
Ferdig presset, eller kabel og kabelsko hver for seg
Kappet på mål, presset med B1350L-C
1 kr Produseres på bestilling

16–120 mm², M6–M12, for sekskantpress
fra 38 kr
Fintrådet og neoprenisolert
fra 79 kr

Dobbeltisolert, fortinnet, halogenfri
fra 199 kr Bestillingsvare
For små tverrsnitt: press selv
Tre bakker: endehylser og uisolerte til 10 mm², isolerte til 6 mm²
2 495 kr
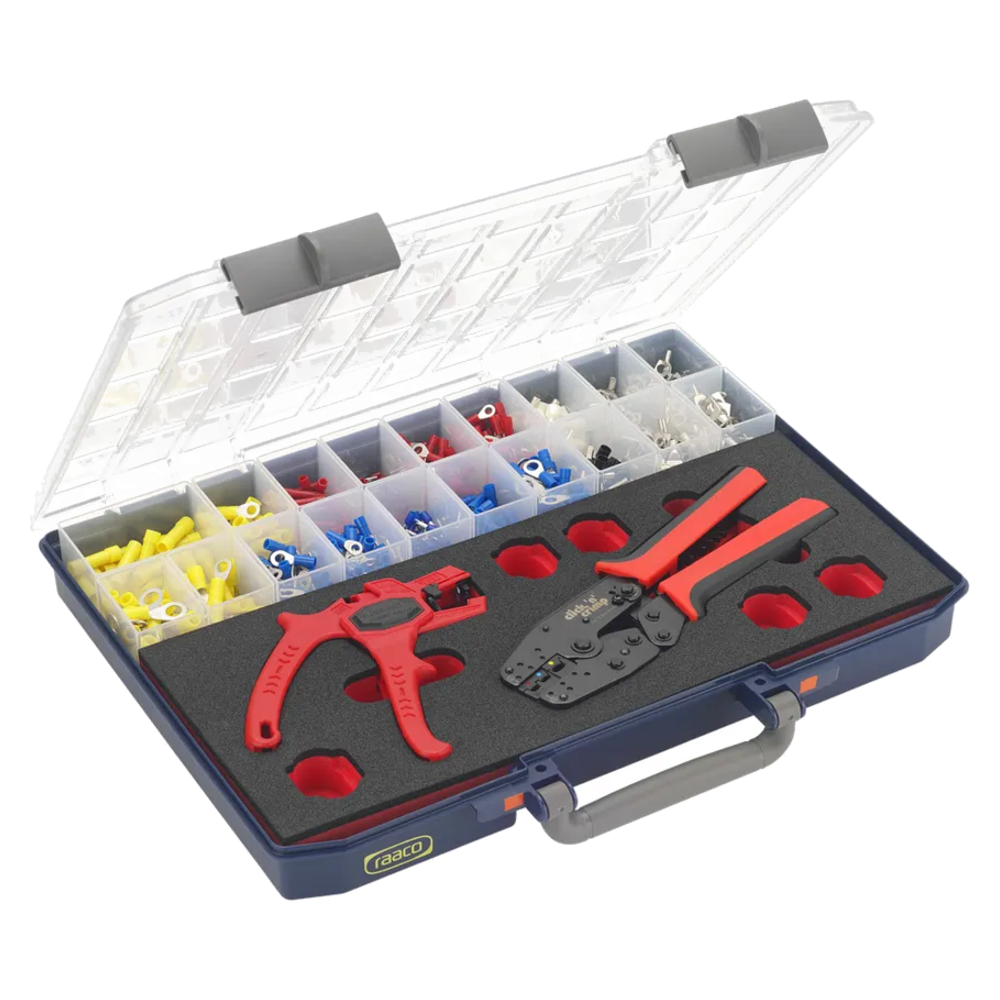
Presstang, avisoleringstang og kabelsko 0,5–10 mm²
4 690 kr
Tetting og beskyttelse
HellermannTyton, med og uten lim
fra 249 kr Bestillingsvare

For overgangen kabel og kabelsko
349 kr Bestillingsvare
Legges utenpå ferdig kobling
199 kr

Berøringsvern over ferdig kobling
35 kr
Du trenger ikke hydraulisk presse for små tverrsnitt. Du trenger ikke lodde oppå en pressing. Du trenger ikke fett i kontaktflaten. Og du trenger ikke bytte kabler som er riktig presset, tette og kalde under last, bare fordi de er gamle. Mål først.
Spørsmål om en konkret kabel? Bruk kontaktsiden.
Vanlige spørsmål
Les videre
Kilder og kontroll
Guiden bygger på produsentenes egen dokumentasjon, anerkjente fagkilder og vår egen fagpraksis. Vi har ikke gjort egne laboratoriemålinger. Tall i tabeller og kalkulator er regning eller hentet fra kildene under. Ved avvik gjelder produsentens gjeldende datablad.
- Victron Energy: Wiring Unlimited, DC wiring – kabelsko, rekkefølge på bolten, moment, skralletang og varmekamera. Lest 15. november 2026.
- Cembre: B1350L-C batteridrevet hydraulisk presse – pressekraft, arbeidsområde og trykksensor. Lest 15. november 2026.
- Cembre: DR-N rørkabelsko – fortinnet elektrolyttkobber, DIN 46235, ingen kontrollhull. Lest 15. november 2026.
- HellermannTyton: HIS-A krympestrømpe med lim 3:1 – krympetemperatur og mykningspunkt for limet. Lest 15. november 2026.
- Cruising World: To Crimp or Solder? – pressing mot lodding. Lest 15. november 2026.
- Practical Sailor: A New Spin on Dependable Crimps and Splices – testmetode for strekk, utmatting og korrosjon. Lest 15. november 2026.
- ISO 13297:2020 – standardens status. Innholdet er ikke sitert, og fullteksten er ikke lest.
- DSB: Veiledning til forskrift om maritime elektriske anlegg
- Lovdata: Forskrift om produksjon og omsetning av fritidsfartøy (FOR-2016-01-15-35)
Skrevet og faglig kontrollert av Stian Aarhus, ETO (STCW III/6) og grunnlegger av Sikkerhet Om Bord AS. Fagbrev som automatiker og telekommunikasjonsmontør, bakgrunn fra commissioning og drift offshore og fra redningstjenesten. Sist faglig kontrollert 15. november 2026 (UTKAST).